揭秘工业耐高温橡胶板生产全过程 原来耐温300℃的秘密在这里
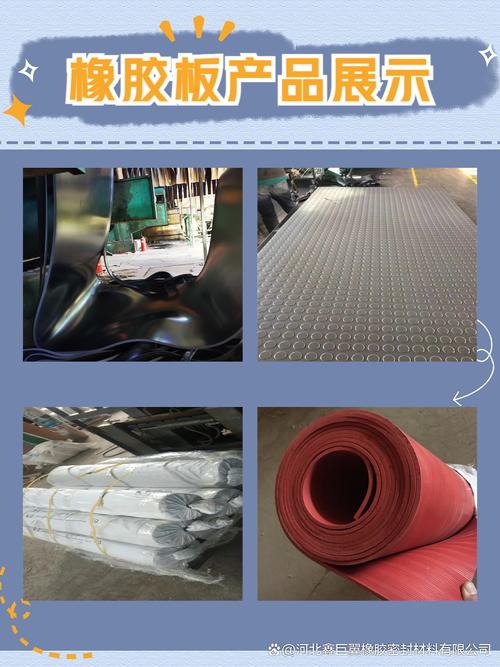
最近好多宝宝在后台问:“工业上那些动不动就耐温200℃、甚至300℃的橡胶板,到底是怎么造出来的?难道掺了什么黑科技?”\n\n今天咱们就钻进生产车间,从一块生胶开始,一步步拆解这个“耐高温300℃”的秘密。放心,不整虚的,全是实打实的工艺逻辑。\n\n## 第一步:生胶选型——地基打不好,后面全白搞\n\n普通橡胶板用天然橡胶或丁苯橡胶,一过100℃就开始发软、老化。想耐300℃,生胶必须换赛道:\n\n- 氟橡胶(FKM):主力选手,长期耐温200~250℃,短期可冲300℃。\n- 硅橡胶(VMQ):柔性好,耐低温也耐高温,但强度偏弱。\n- 三元乙丙橡胶(EPDM):耐候、耐水蒸气,但单靠它上不了300℃。\n\n所谓“耐温300℃”的板子,通常是用氟橡胶或特种硅橡胶做主料基体,再配合下面这套系统。\n\n## 第二步:配方体系——耐温的秘密藏在填料和硫化剂里\n\n生胶只是骨架,真正决定上限的是“配方”。高温下橡胶会裂解,所以要做三件事:\n\n1. 抗老化体系\n加入耐热防老剂(如二苯胺类、喹啉类),捕捉高温下产生的自由基,阻止分子链断裂。\n\n2. 补强+耐热填料\n普通炭黑补强效果好,但耐温一般。耐高温体系常用:\n- 白炭黑——提高强度和热稳定性;\n- 云母粉、硅微粉、陶瓷粉——像给橡胶搭了个“隔热砖墙”,延缓热量传导;\n- 某些配方会加空心玻璃微珠,进一步降低导热系数。\n\n3. 硫化体系\n这是核心中的核心。普通硫黄硫化形成的—S—键,200℃就断了。耐高温橡胶必须用:\n- 过氧化物硫化(如DCP、双二五),形成C—C键,键能高得不是一点半点;\n- 氟橡胶专用硫化剂,配合吸酸剂(氧化镁、氢氧化钙),不然高温下HF会腐蚀分子链。\n\n## 第三步:混炼——打面原则与温度博弈\n\n混炼车间里,生胶先进密炼机,塑炼→加填料→加油→加硫化剂。\n\n特别注意:硫化剂最后加,温度必须控在90℃以下,否则密炼机里就开始交联了,后面板子直接废掉。\n\n对耐温配方来说,混炼目标是“分散均匀、不焦烧”。白炭黑容易团聚,要用偶联剂先处理,确保每颗填料都被橡胶包裹住,高温时才能协同抗热。\n\n## 第四步:成型压延/挤出——厚度公差就是生死线\n\n金属丝?不需要。耐高温橡胶板自己就能扛温度。\n\n- 压延法:厚重板,厚薄均匀度±0.1mm级;\n- 挤出法:长条形,配合鼓式硫化连续生产。\n\n关键点是:胶片中不能有气孔,否则高温下一炸就是一个洞。放在耐温场景就是泄漏事故。质检环节用β射线测厚仪整张扫。\n\n## 第五步:硫化也是最重要了一步都白费第一的自作多情的第五步:硫化——低温长��\n\n- 一段硫化:确保定型,比如150℃×30min;\n- 二段硫化(关键!):在老化箱中梯度升温,160℃→200℃,至250℃一段火,一般是恒定}
如若转载,请注明出处:http://www.cdkpjaz.com/product/24.html
更新时间:2026-11-01 02:18:34